Produktová konzultácia
Vaša emailová adresa nebude zverejnená. Povinné polia sú označené *


Časti poľnohospodárskych strojov za studena: základ pre odolnosť
6. augusta 2025Čo by ste mali vedieť o zostave vodiaceho bloku synchronizátora?
6. augusta 2025Prečo sú diely prevodovky autobusu kritické pre výkon vozidla?
6. augusta 2025Časti prevodoviek úžitkových vozidiel: Komplexný sprievodca trendmi na trhu a údržbou
6. augusta 2025Prevodovka, ktorá začne drviť na 3-4 radení pri 80 000 km, je len zriedka problém so štýlom jazdy. Hlavná príčina sa zvyčajne nachádza vo vnútri náboja: posúvač synchronizátora, ktorý stratil napätie pružiny vzpery, vodiaci blok opotrebovaný za hranicu rozmerov alebo aretačný kolík, ktorý už nemôže držať radiacu koľajnicu na mieste. Komponenty radenia prevodovky sú presné diely, ktoré premieňajú pohyb páky na čisté, synchronizované zaraďovanie prevodových stupňov a ich správanie pri opotrebovaní rozhoduje o tom, či prevodovka radí hladko po 300 000 km alebo sa vráti na záručnú opravu pred 60 000.
Tímy zdrojov, ktoré rozumejú týmto častiam, dosahujú menej návratnosti polí a vyjednávajú z pozície overených údajov. Táto príručka pokrýva celú dráhu zmeny, dominantné poruchové režimy z 500-jednotkovej terénnej štúdie, kompromis medzi chladením a obrábaním a kontroly kvality, ktoré oddeľujú spoľahlivé dodávateľ komponentov z okrajového.
Dráha zapojenia prevodov v manuálnej alebo automatizovanej manuálnej prevodovke prebieha od páky, cez lanko alebo tyč a radiacu vidlicu, do zostavy synchronizátora a nakoniec do náboja prevodovky a každý komponent v tejto reťazi musí držať geometriu na úrovni mikrónov pri opakovanom axiálnom zaťažení.
Keď vodič pohne pákou, radiaca koľajnica posunie vidlicu, ktorá stlačí synchronizačnú objímku, bežne nazývanú posúvač, smerom k cieľovému prevodu. Jazdec je drážkovaný na náboji prevodovky a vo svojich vnútorných drážkach nesie odpružené vzpery. Tieto vzpery tlačia synchronizačný krúžok proti kužeľu prevodu; trenie vyrovnáva vstupnú a výstupnú rýchlosť; potom sa ozubené drážky posúvača posunú cez ozubenie kruhového kolesa a zablokujú ozubené koleso k náboju. Vodiaci blok alebo doraz absorbuje konečný náraz na konci jazdy, zatiaľ čo aretačný kolík a blokovacia doska držia koľajnicu na mieste a bránia tomu, aby sa naraz zaradili dva prevody.
Každý komponent prispieva k pocitu posunu merateľným spôsobom. Nižšie uvedený zoznam sumarizuje funkciu a povrch každého z nich, ktorý je kritický pre zlyhanie.
 Zostava jazdca synchronizátora osobného automobilu s tvrdeným puzdrom Tento lisovaný posúvač je nauhličený do kontrolovanej hĺbky puzdra pre stabilné rozmery drážky a pocit radenia. Jeho ľahký dizajn s vysokou integráciou vyhovuje manuálnym a automatickým prevodovkám, vďaka čomu je kľúčovým komponentom pri hodnotení plynulosti radenia. Zobraziť produkt →
Synchronizačný posúvač osobných automobilov vyrobený z cementačnej ocele a nauhličený na efektívnu hĺbku skrine 0,3-0,8 mm, so šírkou drážky vzpery udržiavanou na /-0,02 mm, predstavuje súčasnú základnú líniu výkonu pre veľkoobjemové manuálne prevodovky.
Štyri režimy zlyhania majú na svedomí viac ako 90 percent návratnosti pri komponentoch radenia: opotrebovanie klznej vzpery a drážok, únava aretačného kolíka, zlomenina vodiaceho bloku a opotrebovanie čelnej plochy ložiskového krúžku, pričom každý zanecháva iný diagnostikovateľný podpis na pocite radenia.
V terénnej štúdii návratnosti 500 zostáv synchronizátorov dokončených našim inžinierskym tímom v rokoch 2024 až 2025 bola primárna distribúcia porúch:
Primárny režim zlyhania, štúdia návratnosti 500 zostáv synchronizátora
Opotrebenie drážky posuvnej vzpery sa prejavuje najskôr ako brúsenie pri preradení o 2-3 vyššie; zvyčajnou príčinou je príliš malá hĺbka puzdra pre kontaktný tlak, takže okraj drážky sa podvolí a zaobľuje sa. Únava zaisťovacieho kolíka spôsobuje vrúbkovanie a občasné vyskočenie ozubeného kolesa, pretože príliš kalené kolíky skrehnú a prasknú v podrezaní. Zlomy vodiaceho bloku sa prejavujú ako pocit uvoľneného posunu s neúplným záberom a vznikajú pri ostrých vnútorných polomeroch, ktoré sústreďujú nárazové napätie. Opotrebenie čela Baulk-ring si vynúti dvojité spojenie, pretože trenie už nedokáže dostatočne rýchlo vyrovnať rýchlosti.
 Zastavovací blok synchronizátora so studenou hlavou pre životnosť nárazu Tento dorazový blok, ktorý je tvorený vŕtaním za studena, zabraňuje zvyšovaniu napätia pri obrábaní a zlepšuje odolnosť proti nárazu. Obmedzuje uvoľnenie posúvača počas používania a rieši zlomy vodiaceho bloku, ktoré spôsobujú pocit uvoľnenia a neúplného zapojenia. Zobraziť produkt →
Zarážka je najviac nárazovo zaťaženým komponentom v balíku synchronizátora. Prechod z obrábaného dorazového bloku na doraz so studenou hlavou eliminuje namáhanie spôsobené reznými stopami a zlepšuje životnosť nárazu zmenou toku zrna okolo prechodového polomeru.
Výrobný proces fixuje náklady, toleranciu a únavovú životnosť posuvného komponentu pred expedíciou prvého dielu a vŕtanie za studena je dominantnou cestou pre veľkoobjemové posúvače, kolíky a tlačné bloky, pretože zachováva tok zrna a udržuje nízke jednotkové náklady.
Výber procesu závisí od geometrie, objemu a spektra namáhania aplikácie. Nižšie uvedená tabuľka porovnáva tri cesty, ktoré sú pre komponenty radenia prevodovky najdôležitejšie.
| Proces | Typická tolerancia | Ekonomická veľkosť šarže | Relatívna cena za kus | Typické pohyblivé časti |
| Studená hlavička | /-0,02 mm | 50 000 a viac | Najnižšia | Posúvače, aretačné kolíky, tlačné bloky |
| CNC obrábanie | /-0,005 mm | 1 000 až 20 000 | Stredná až vysoká | Vodiace bloky, radiaca vidlica, konzoly |
| Práškové spekanie | /-0,05 mm | 100 000 a viac | Nízka | Nízka-load guides, spacers |
Tok zŕn sleduje obrys dielu, čo zlepšuje pevnosť pri náraze. Využitie materiálu je takmer 100 percent, odpad je minimálny a tvarovaný povrch potrebuje malé alebo žiadne opracovanie. Pre aretačný kolík alebo posúvač s 0,3-0,8 mm nauhličeným puzdrom prináša vŕtanie za studena najnižšie náklady na kus.
Zložité podrezanie, hlboké priečne otvory alebo extrémne tesné submilimetrové tolerancie, ktoré sa nedajú držať v matrici, sa lepšie opracujú. Maloobjemové servisné diely a prototypy tiež uprednostňujú obrábanie, pretože nie sú potrebné žiadne amortizácie nástrojov.
Výber materiálu stojí na vrchole procesného rozhodnutia. Povrchovo kaliteľné ocele 20CrMnTi a 16MnCr5 dominujú posuvným a tlačným blokom; Nerezové triedy ako 420 alebo 430 sa objavujú tam, kde je dôležitá odolnosť proti korózii, napríklad v aretačných kolíkoch vystavených vlhkosti; technické plasty ako POM a PA66 pracujú vo vodiacich blokoch s nízkym zaťažením, kde na hmotnosti a trení záleží viac ako na rázovej sile.
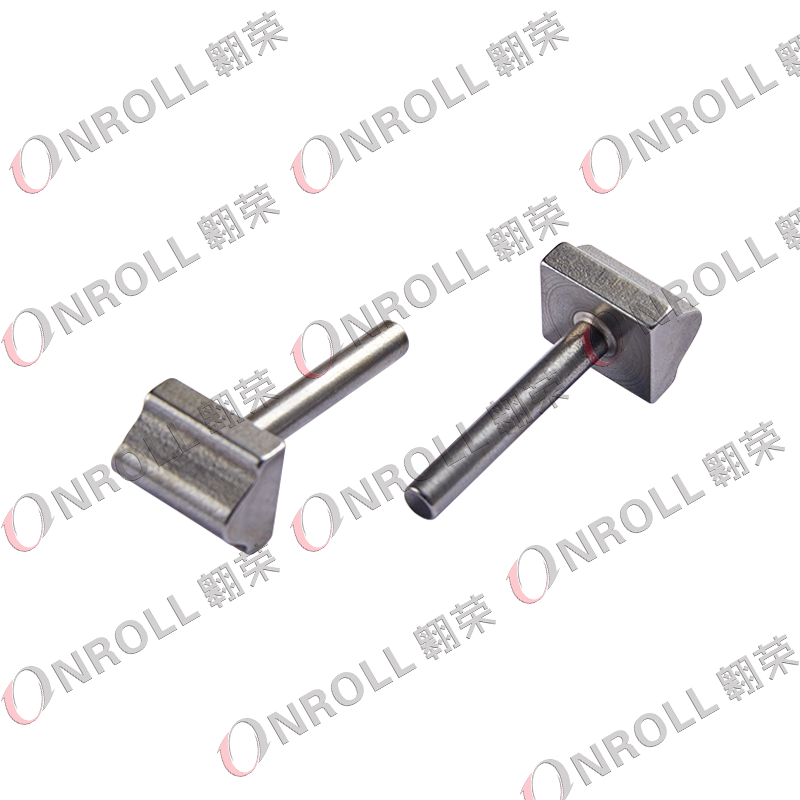 Tlačný blok pre úžitkové vozidlá so studeným nábehom a opracovaním Tento tlačný blok, ktorý kombinuje tvarovanie za studena s obrábaním, si zachováva mechanickú pevnosť a zároveň znižuje náklady. Navrhnutý pre veľké zaťaženie a krútiace momenty v komerčných prevodovkách, vyhovuje aplikáciám s vysokým namáhaním, kde sa vyžaduje odolnosť proti deformácii. Zobraziť produkt →
Tlačný blok pre úžitkové vozidlá so studenou hlavou vyrobený z 20CrMnTi, nauhličený na hĺbku puzdra 0,4 – 0,6 mm, zvyčajne prenáša zaťaženie radenia 3 000 – 5 000 N v prevodovkách ťažkých nákladných vozidiel bez merateľných deformácií počas konštrukčnej životnosti.
Dodávateľ posuvných komponentov musí dokumentmi a vzorkami preukázať štyri veci: rozmerovú spôsobilosť, kontrolu tepelného spracovania, vysledovateľnosť materiálu a stabilitu procesu a registrácia IATF 16949 je vstupným lístkom, nie verdiktom.
Použite nasledujúcich päť kontrol ako minimálnu akceptačnú rutinu predtým, ako sa nový diel presunie do sériovej dodávky.
Šírka drážky vzpery synchronizačného posúvača je jedným z najviac kontrolovaných rozmerov pri vstupnej kontrole. Keď prekročí limit tlače o 0,05 mm, vzpera stratí svoje radiálne predpätie a synchronizačný krúžok sa už nedotkne kužeľa prevodu dostatočne skoro, takže vodič pociťuje tvrdé, vrúbkovité preradenie.
Posúvač je drážkovaná objímka, ktorá fyzicky uzamyká prevod k náboju po synchronizácii rýchlosti. Krúžok je trecí prvok, ktorý využíva kužeľový kontakt na vyrovnanie vstupných a výstupných rýchlostí pred záberom zubov posúvača. Poškodený krúžok spôsobuje brúsenie; poškodený posúvač spôsobuje neúplné uzamknutie, vyskočenie ozubeného kolesa alebo oboje.
Obchodná prax považuje za prah výmeny šírku drážky vzpery, ktorá narástla o 0,05 mm za hranicu tlače, alebo viditeľné zaoblenie skosenia drážky na viac ako 20 percent jej dĺžky. V tomto bode už zostava synchronizátora neudrží okno prispôsobenia rýchlosti a kvalita radenia rýchlo klesá.
Áno, ale iba v správnej obálke nákladu. Vodiace bloky POM a PA66 fungujú dobre v dráhach radenia s nízkym zaťažením, kde záberové sily zostávajú pod približne 1 000 N. V aplikáciách pre ťažké nákladné vozidlá alebo s vysokým krútiacim momentom sa vyžaduje oceľový blok so studenou hlavou; nahradenie plastov v týchto polohách spôsobí praskliny a neúplné spojenie za menej ako 50 000 km.
Jedno meranie dokazuje vzorku, nie proces. Cpk 1,33 alebo vyššia znamená, že procesné rozpätie zostáva v tolerančnom pásme s maržou, takže budúce šarže sa budú správať ako schválené. Bez stabilného Cpk môžete prejsť prvým článkom a potom dostávať občasné časti mimo tolerancie z tej istej matrice.
Vaša emailová adresa nebude zverejnená. Povinné polia sú označené *

(+86)-191 0581 0729
(+86)-137 5830 1558